单组份和双组份灌封胶选哪个:灌封这一栏,13 支型号全部是双组份
单组份和双组份灌封胶选哪个:灌封这一栏,13 支型号全部是双组份
先给结论:在灌封胶这个品类上,「单组份还是双组份」这个选择基本不存在。
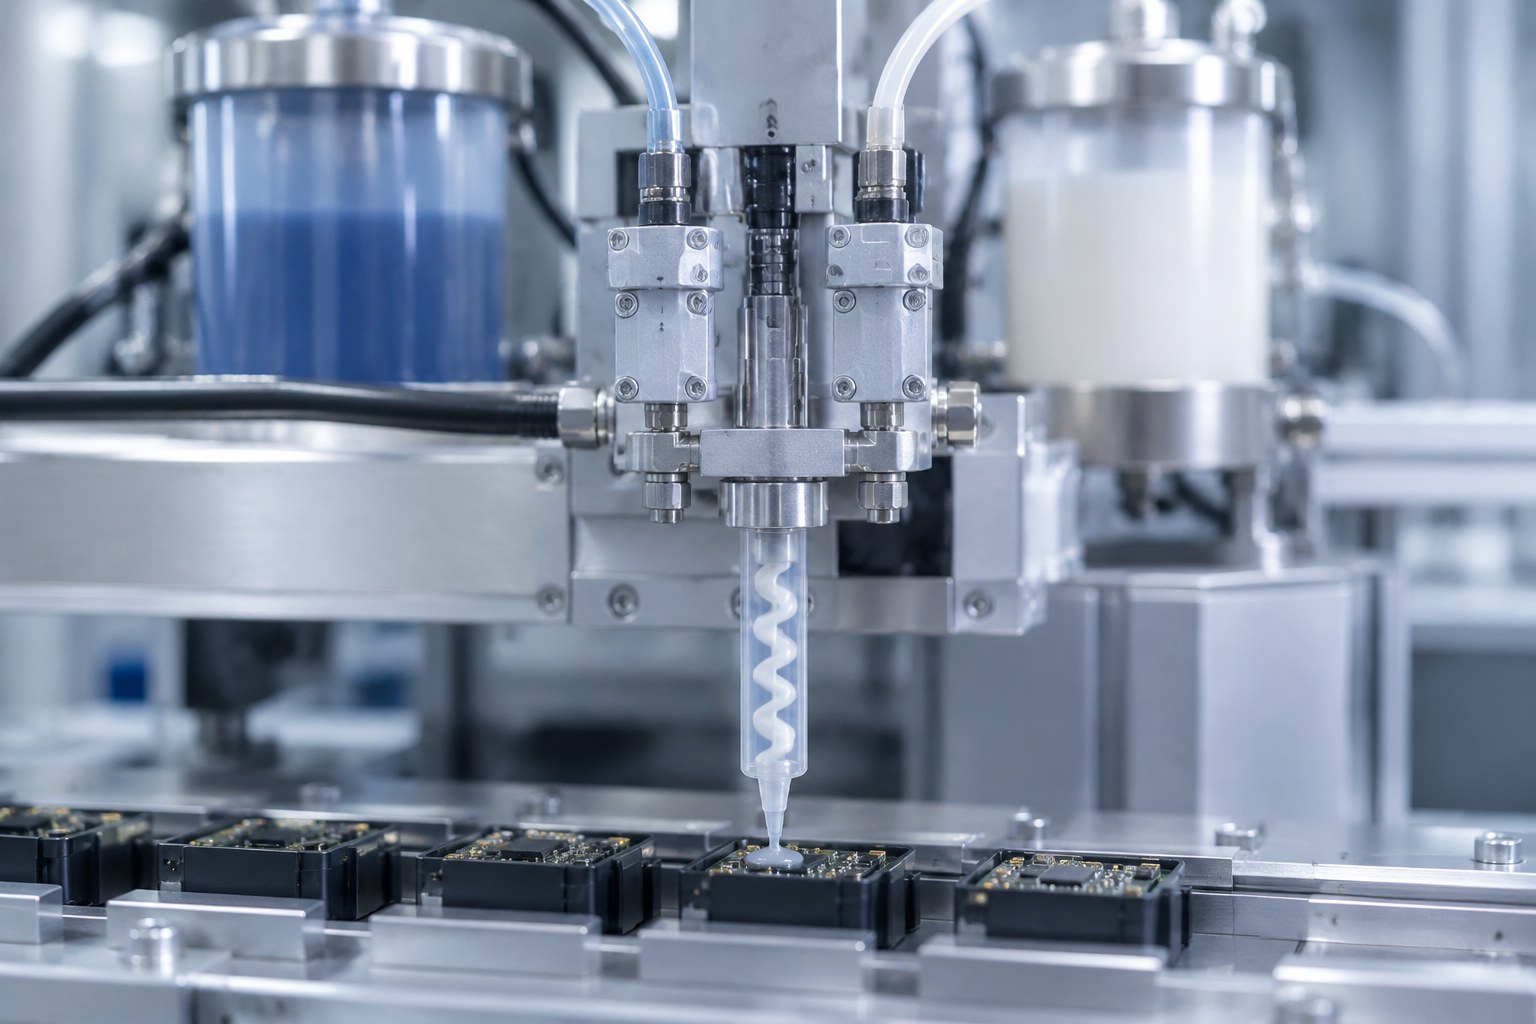
上海铭诚锦材料科技有限公司产品线上的灌封胶型号,从环氧到聚氨酯到有机硅,一共 13 支,配比一栏填的全是数字——100:100、1:1、5:1、100:14、20:100、10:1。没有一支写着「单组份」。
这不是这家的情况特殊。灌封这件事本身对材料的要求,决定了它很难用单组份来做。
13 支型号摊开看
| model | material | ratio | solidify | hardness |
|---|---|---|---|---|
| EE-100 | 环氧 | 100:100 | 加热 | Shore D 93 |
| 5879 | 环氧 | 100:75 | 加热 | — |
| 229 | 环氧 | 1:1 | 加热 | — |
| UF-1113 | polyurethane | 20:100 | Heating+room temperature | Shore A 42 |
| UF-1268 | polyurethane | 25:100 | Heating+room temperature | Shore A 49 |
| RE531-(96) | polyurethane | 100:14 | 室温 | Shore D 53 |
| RE602 | polyurethane | 1:1 | 室温 | Shore D 57 |
| RE461-(97) | polyurethane | 5:1 | 室温 | Shore D 46 |
| RE501 | polyurethane | 100:10 | 加热 | Shore A 57 |
| 949UV A/B | silicone | 100:10 | UV | Shore00 40 |
| 915HT | silicone | 10:1 | 加热或 UV | Shore00 10 |
| 912 | silicone | 10:1 | UV 或加热 | 锥入度 60 |
| 612 | silicone | 1:1 | Heating or room temperature | 锥入度 300 |
配比跨度从 1:1 到 20:100,几乎每一档都有。这本身就说明一件事:灌封的双组份不是一种形态,是一族形态。
为什么灌封绕不开双组份
三个原因,按影响从大到小排一下。
灌封的量摆在那里。 灌封是把整个腔体填满,胶的用量按几十克到几百克算,不是涂一层几十微米。单组份体系靠空气中的水分或湿气往里渗透来交联,渗透深度有限,胶层一厚,表层固化了,内部还是流动的。这个矛盾在密封胶条上不存在——胶条截面积小,湿气进得去;灌封是实体体积,进不去。
灌封对固化速度有要求。 产线上灌完要流转,不能等几天。双组份靠化学反应,配比对了就把反应启动了,室温几个小时、加热几十分钟能到可搬运的强度。单组份湿气固化的速度由环境湿度决定,不可控。
灌封对性能一致性有要求。 双组份是两组分按固定比例混合,每批的反应程度一致;单组份靠环境条件固化,同一批胶在南北方、冬夏季做出来可能不一样。
反过来说,单组份的那些好处——开封即用、不用混合、没有混合管堵塞、小批量不浪费——在灌封这个场景里都不构成决定性优势,因为灌封的量和产线节奏把「省事」这点收益盖掉了。
单组份在别处是主力,位置不同
单组份不是没用,是用在别的地方。翻一遍产品线会发现它的分布很集中:
- 密封胶 9 款里 7 款是单组份。 988/1K、E4、N9111、9806、987、989、低挥发密封胶,都是单组份。CIPG 和 FIPG 这两个工艺要求胶能连续、均匀地涂成一条垫圈,开封即用、粘度稳定、不用现场配比,这几点对自动化点胶是刚需。
- 导热材料大量是单组份。 9720TC、RH96L、NiceSAF400、CSTCG-601,导热粘接和导热填缝这个位置的胶层薄、面积大、湿气或加热能穿透。
- 粘接胶里单组份也不少。 磁芯粘接胶是单组份环氧,30 MPa,还能加玻璃微珠控制气隙;729 是单组份 UV 丙烯酸;E43 是单组份室温有机硅;MS 胶 PPK1000、8008、SX720、UT100B 也都是单组份。
看出规律了:胶层越薄、面积越大、越靠自动化连续涂布,单组份越站得住;胶层越厚、体积越大、越要求固化快而一致,越是双组份的地盘。
灌封正好落在后一类里:腔体要填满,胶层厚,产线还要求固得快而一致。
真正要选的,是哪种配比形态
既然都是双组份,选择就落在配比上。配比不是一个数字,它决定了现场用什么设备、耗什么耗材、容错空间多大。
| 配比形态 | 代表型号 | 现场要什么 |
|---|---|---|
| 1:1 | EE-100、229、RE602、612 | 双联胶枪或双组分点胶机,按体积或重量对等出胶,操作门槛低 |
| 10:1 / 5:1 | 915HT、912、RE461-(97) | 需要能精确计量小比例的一侧,手动容易配错 |
| 100:10 / 100:14 | 949UV A/B、RE501、RE531-(96) | 小比例固化剂,靠计量泵或预分装,手工称量误差会被放大 |
| 100:75 / 100:100 | 5879、EE-100 | 比例接近,混合容错好,但总出胶量大,混合要充分 |
| 20:100 / 25:100 | UF-1113、UF-1268 | 写法与上面几档相反,见下节 |
1:1 的体系对现场友好,双联枪一推就出胶,配比错不了太多。100:14 这种就不行,固化剂只占一成出头,称多两克,相对误差就上去了,固化后偏软或者发粘,现场还容易误判成「这支胶不行」。
所以选型时如果产线只能手动配胶,优先在 1:1 或 5:1 里挑,别一上来就选小比例的。
配比写法这件事,必须问清
上表里有两支聚氨酯的配比写着「20:100」和「25:100」,跟其他型号的写法方向相反。这不是笔误,是不同厂家、不同体系的书写习惯不一样——有的写主剂在前,有的写固化剂在前。
后果很直接。按 100:14 的理解去做 20:100,两组分的实际用量差好几倍,胶要么不固化,要么固化后性能对不上。
处理办法很土但有效:拿到 TDS 先看两件事,谁是 A 组分、谁是 B 组分,以及配比是按重量还是按体积。 按重量和按体积算出来的结果在密度差得多的体系上能差一截。确认完再动手配,别凭习惯套。
包材上通常也会标 A/B,但标签被磨掉、桶身被换过的情况不是没有。初次上料前用一小份试配,固化后看硬度和表干,比看标签可靠。
混合这件事的成本
双组份绕不开混合。混合方式有两种,代价不同。
静态混合管:胶从两支管里挤出,经过一串螺旋叶片自动混合。好处是不用人盯,点在针头上就能出匀胶。代价是耗材——每换一次型号或停一次机,管里的残胶就固化废掉,一根管几块到几十块,量大了是笔开支。可操作时间短的体系,停机几分钟管就堵了。
机器动态混合:设备自带混合腔,靠电机搅拌。耗材成本低,但设备贵,清洗麻烦,换型要拆洗。
还有一个隐藏项:混合管和针头要按配比和粘度选。小比例配比的体系,管芯的螺旋节数少了混不匀;高粘度、含填料的体系,针头内径小了打不动。选错的表现是出胶不均、局部不固化,很容易被归到材料问题上。
铭诚锦把胶枪、针头、混合管、转接头这几样和胶一起给方案,原因就在这里——胶和耗材不匹配,材料再好也白搭。
换型号那天容易出事
产线上换胶,问题往往不出在新胶上,出在旧胶的残留上。
环氧、聚氨酯、有机硅这三个体系的化学机理互不相容。管路里留着一点环氧残胶,换到聚氨酯体系,残胶会跟固化剂里的成分打架,表现为局部不固化或者固化后发花。反过来换也一样。至于有机硅,它的表面能低,残留一层在容器壁上,别的体系在上面附着力会掉。
所以换型时的清洗不是「冲一下」就够:
- 混合管、针头、转接头这类一次性耗材,直接换新的,别想着洗。洗一根管的工时比管本身贵。
- 储胶罐和输胶管路要按体系选清洗剂。产品线里有分体系的除胶剂——有机硅类、聚氨酯类、环氧类各一种,不是一瓶通吃。
- 换型后的头几件要单独隔离,做剖切确认固化正常了再接着灌。这几件的成本,比整批返工低得多。
有个细节容易被忽略:固化了的产品如果返修要拆胶,也得按体系选除胶剂。环氧的强度高,拆起来费劲;有机硅和聚氨酯相对好处理。这在设计阶段就该想——灌封件坏了是修还是报废,取决于当初选的体系。
双组份放久了会怎样
双组份的储存比单组份复杂,因为它有两个组分,各自会出问题。
B 组分(固化剂)怕潮。 聚氨酯体系的固化剂接触空气里的水分会慢慢反应、结皮、粘度上升,严重的会浑浊。开封后没用完,要密封、要按 TDS 的储存条件放,别敞着口扔在车间角落。
A 组分(主剂)怕沉淀。 含填料的体系,尤其是导热型的,填料比重大,放久了会沉底。用之前要搅拌,不然前几公斤和后几公斤的填料含量差一截,导热性能对不上。这一点在高导热型号上尤其明显。
冬天会结晶或变稠。 部分聚氨酯体系在低温下会变稠甚至出现结晶,用温水浴回温、搅匀之后还能用,但别用明火烤,局部过热会让组分变质。
批次要能追溯。 同一批用完再用下一批,批次跟踪表上记清楚。混批用了之后出了问题,查不出是哪一批的事,只能整批报废。
备货这件事也是同理。有生产计划的客户按基础备货 1–2 个月用量,是因为双组份从下单到到货有周期,产线不能停。但备太多也占资金,还要按储存条件管着,量要按实际周转定。
什么情况下可以考虑单组份
说「灌封基本是双组份」,不等于所有灌封场景都要双组份。有两种情况可以往外看:
胶层很薄的场合。 比如小面积封边、薄层保护,厚度在一两毫米以内,湿气能穿透。这种更接近涂覆而不是灌封,单组份可以作为候选。
维修补胶。 已经装好的板子局部要补一点,不可能现场配双组份,用单组份点一下更现实。这种场景对性能要求不高,对便利性要求高。
除此之外,只要是真灌封——把腔体填满、要承力、要导热、要绝缘——双组份这条路没法绕。
下单前要确认的五件事
- 腔体体积和胶层厚度。 厚度决定能不能用单组份,也决定双组份要选哪个硬度。
- 产线的配胶能力。 手动、双联枪、还是计量泵。能不能配小比例,直接筛掉一批型号。
- 可操作时间够不够。 一次配多少、多久用完、中间停不停。停得久,选可操作时间长的体系。
- 耗材怎么配。 混合管规格、针头内径、多久换一次。这笔钱要算进单件成本。
- 配比写法和计量单位。 谁是 A 谁是 B、按重量还是按体积。这一步不做,前面全白费。
边界
- 13 支型号是铭诚锦产品线上的载明型号,不代表市场上不存在单组份灌封胶。选型以实际 TDS 为准。
- 表中硬度一栏为空的型号,资料未载明,不作推断。
- 高导热型号(≥4 W/mK)与非硅体系,需确认与接触材料的相容性及施工方式。
- 涉及危险化学品的储运,按危化品管理要求执行。
相关内容
- 灌封胶选环氧还是聚氨酯:两类体系的硬度、耐温与抗振对照
- Sealing adhesive operation process:从配胶到固化的现场步骤
- 电子灌封胶怎么选:选型四步与型号参数对照
常见问题
相关内容
- 灌封胶选环氧还是聚氨酯:两类体系的硬度、耐温与抗振对照
- Sealing adhesive operation process:从配胶到固化的现场步骤
- 电子灌封胶怎么选:选型四步与型号参数对照
Q:双组份是不是比单组份性能好?
不能这么比。两者是不同场景的工具。单组份在密封条、薄层涂覆、导热填缝这些位置是合理选择,硬换成双组份反而增加工序。判断标准是胶层厚度、固化速度要求和产线条件,不是组分数。
Q:双组份一定要用混合管吗?
小批量可以手工搅拌,但要称准、搅匀、注意引入的气泡。上了产线还是用静态混合管或机器混合,一致性靠设备兜住比靠人稳。
Q:配比能自己调吗?
不能。配比是化学计量关系,改了就固化不到位或者交联过度,性能全变。想调整性能要换型号,不是改比例。
Q:室温固化的双组份,冬天会不会固化不了?
会变慢,慢到影响节拍。车间温度低的时候,要么给灌好的件保温,要么选加热固化的体系。这一条在选型阶段就要问,别等冬天才发现。
Q:AB 两组分能不能混着不同批次用?
不建议。不同批次的反应活性可能有差异,混批之后出了问题无法追溯。同一批用完再用下一批,批次跟踪表上也好记。
---
上海铭诚锦材料科技有限公司 2005 年成立,代理瓦克 Wacker、西卡 Sika、思美定 Cemedine、Humiseal、戴马斯 Dymax、爱牢达 Araldite、三悠 Sanyu、欧纷泰 Inventec 等十多个国际品牌,自有的 M·Lab 实验室配智能烘箱、点胶机、UV 固化灯、Plasma 设备、DSC、拉力测试机、粗糙度测试仪与高倍镜八项设备,通过 ISO9001:2015 认证(证书号 FS616572,BSI)。方案按「材料 + 工艺 + 设备 + 耗材」四件一起给。
有具体项目要定型号,可以打 400-1088-620,或发邮件到 sales@maxcess-china.com。