产线没有烘箱,灌封胶怎么选:室温与 UV 两条路,型号集中在聚氨酯
产线没有烘箱,灌封胶怎么选:室温与 UV 两条路,型号集中在聚氨酯
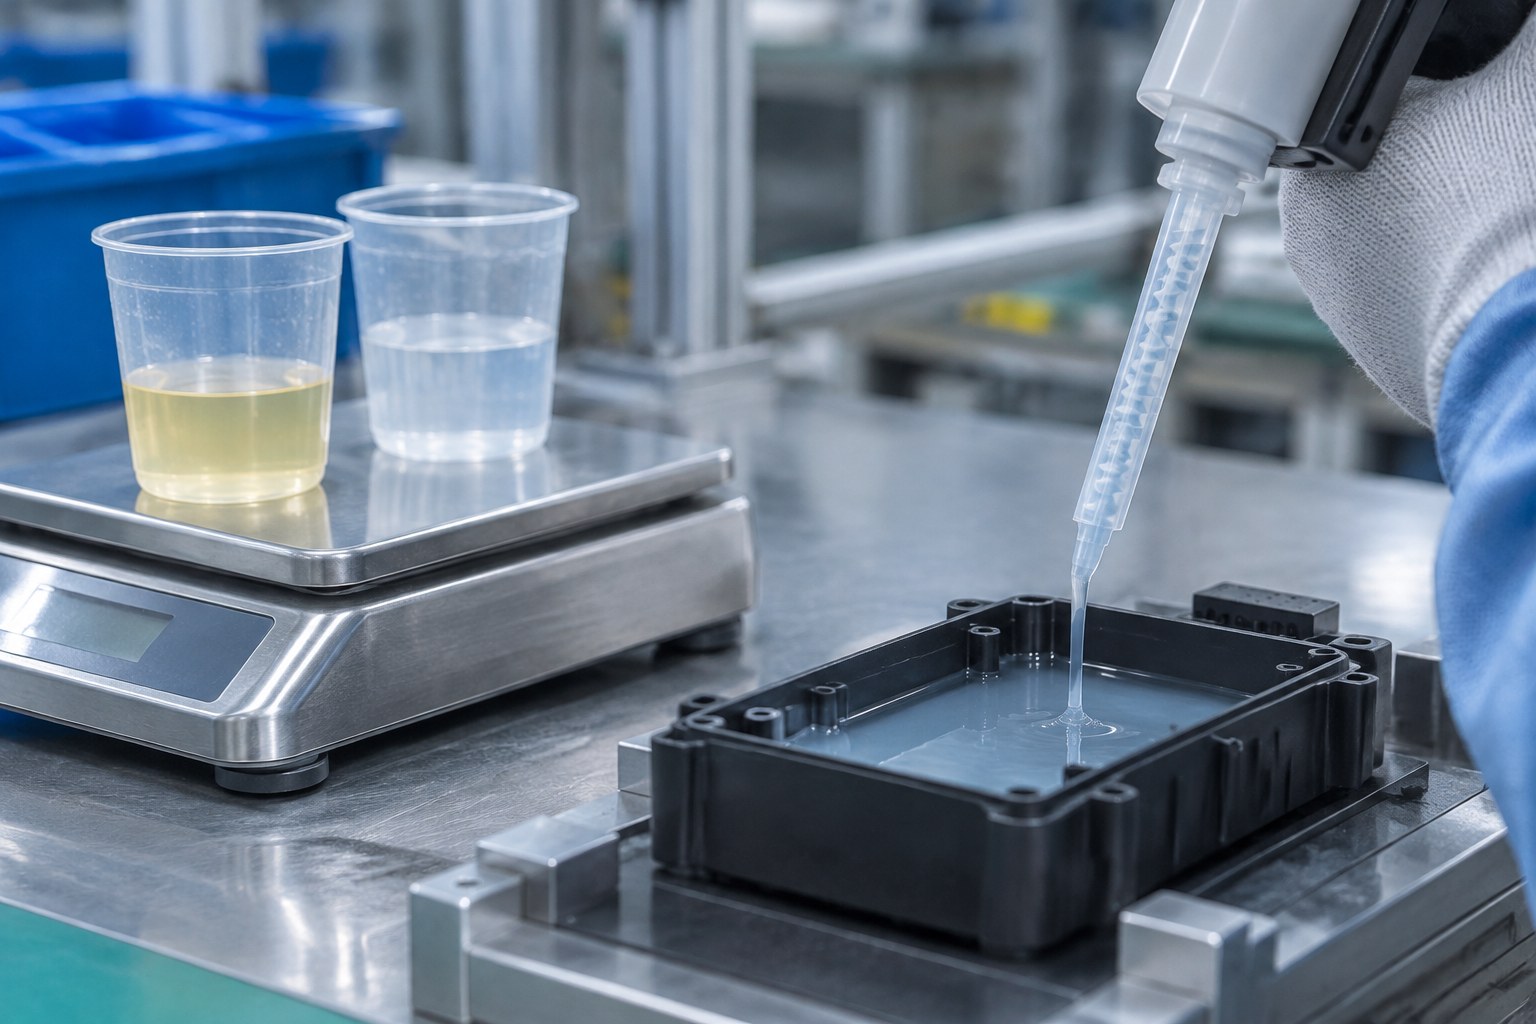
产线没有烘箱,灌封胶的选择池会被直接改写:型号表里 EE-100、5879、229 这三支环氧灌封胶,固化条件全部写着加热固化,加上聚氨酯里走加热固化的 RE501,都要烘箱,一支都不能拿来应急。剩下的路只有两条,一是双组份室温固化,主力是聚氨酯 RE531-(96)、RE602、RE461-(97) 和有机硅 612;二是 UV 固化,前提是光能照到胶体。上海铭诚锦材料科技有限公司的工程师在选型时先确认三件事:车间温度的下限、单件灌封体积、光路是否可达。这三件事定完,型号基本就剩两三个了。
先说结论:没有烘箱,环氧这一列基本空着
很多人以为"环氧强度高,能不能找支室温固化的环氧灌封"就解决了。翻一遍灌封胶的型号表会发现,这个想法落不了地。
EE-100 是 100:100、9000 mPa·s、Shore D 93、Tg 170℃、UL-94 V-0、低线膨胀,性能很整齐,固化方式一栏写的是加热固化。5879 导热 1.2 W/m·K,加热固化。229 耐 200℃、抗冷热冲击开裂,加热固化。聚氨酯这边,RE501 硬度低、Shore A 57、UL94 V-0,看着像软胶就好办,但固化方式一栏还是加热固化。
三支环氧加一支聚氨酯,都要烘箱。这不是型号没选对,是体系反应特性决定的:环氧要靠温度把交联反应推到足够高的转化率,才能拿到那个 Tg 和那个强度;RE501 硬度虽低,成分配比仍需加热才能走完。
所以"没有烘箱"这件事,不是多花点时间就能绕过去的工艺小麻烦,它换掉的是材质方向。
话说回来,环氧不是从此不能碰。做小体积、浅层、非结构承力的部位,粘接类体系里有室温固化的型号可用(2011、106/953、2014-2、138/998 这类 1:1 或 2:1 的室温固化环氧),但是它们的产品定位是粘接与填缝,不是整体灌封。拿结构胶去灌一个腔体,填缝能力、放热、收缩都不是按灌封设计的,别这么干。
室温固化这条路,能选的就这几个型号
把固化方式一列筛成"室温固化",剩下的灌封型号集中度很高,就三支聚氨酯加一支有机硅。
| 型号 | 材质 | 配比 | 粘度 | 硬度 | 固化 | 特点 |
|---|---|---|---|---|---|---|
| RE531-(96) | 聚氨酯 | 重量比 100:14 | 1650 mPa·s | Shore D 53 | 室温固化 | 耐高温 150℃,UL94 V-0,导热 0.73 W/mK |
| RE602 | 聚氨酯 | 1:1 | 6500 mPa·s | Shore D 57 | 室温固化 | 延迟触变,通孔不流淌 |
| RE461-(97) | 聚氨酯 | 5:1 | 1100 mPa·s | Shore D 46 | 室温固化 | 粘度低,流道细的部位好走 |
| 612 | 有机硅 | 1:1 | 1000 mPa·s | 锥入度 300 mm/10 | 加热或室温 | 光学透明,UL94 HB |
还有两支可以两头走:UF-1113(20:100、Shore A 42)和 UF-1268(25:100、Shore A 49)支持加热加室温;有机硅 912、915HT 走 UV 或加热。这类"或"字型号的价值在于,前期没烘箱先用室温顶着,后面上了产线再切加热,配方不用重做。
这四支怎么分,看三件事就够了。
要不要导热和阻燃。 RE531-(96) 是这几支里指标叠得比较齐的:0.73 W/m·K 的导热、UL94 V-0 的阻燃、150℃ 的耐温,配上 Shore D 53 的硬度。电力电子、有散热要求又要过阻燃的部位,它比另外两支对路。
会不会从孔里漏。 RE602 的延迟触变就是为通孔件准备的,灌下去先是流动的,到位以后粘度爬起来挂住,不往下淌。汽车尾灯线束这类通孔灌封用的就是它。这个特性的价值在工艺,不在性能表上,但现场往往就卡这一步。
要软还是要硬。 RE461-(97) 是 Shore D 46,三支聚氨酯里硬度偏低的一支,粘度 1100 mPa·s 也是偏低的,细流道、密引脚的结构更容易流到位。真要更软的保护,得往硅凝胶走,612 的锥入度 300 mm/10 属于很软的一档,而且是光学透明的,看得到里面。
UV 固化是第三条路,但它有个硬前提
UV 固化听起来是"没有烘箱"的标准答案:照一下就好,不用等,不占场地。但是它在灌封上有一条绕不过去的限制——光要照得到胶。
灌封是把器件整体包起来,黑色胶体、厚胶层、壳体阴影区、引脚背面,这几个位置光进不去。UV 体系在灌封场景里,能做的是薄层、透明件、光路开放的结构,不是"把腔体灌满然后照一下"。
型号上,949UV A/B 是 UV 固化、100:10、200 mPa·s、Shore00 40、气密性优异,粘度低到能自己流平,硬度极低,属于很软的保护层;912 是 UV 或加热、锥入度 60;915HT 是 UV 或加热、Shore00 10、耐温 210℃。
所以判断顺序是:先看光能不能进,再看要不要这么软,再往后才看 UV 省下来的时间值不值。倒过来问"哪支 UV 胶能灌封",容易买到照不透的方案。
室温固化真正的代价,是时间和场地
这一段是很多选型会漏掉的账。加热固化的节拍是可控的——进烘箱、升温、保温、出来,时间是排得出来的。室温固化把这段时间交给了车间环境,它不确定。
温度是头一个变量,也是现场能立刻感觉到的一个。同一支胶,夏天车间三十度和冬天十几度,反应速度差得很远。型号上写"室温固化",指的是在常温区间能固化,不是"在任何常温下都一样快"。北方的厂房、夜班时段、靠外墙的工位,实际温度常常低于你以为的室温。
第二笔账是在制品数量,这笔账平时基本没人算。固化慢,于是在同一时刻躺在架子上等固化的产品就更多。比如单班产量八百件、固化要跨班,那就要有能放八百件以上的架子、托盘和通道,还要防尘、防碰、防堆叠压迫。半固化状态下搬动,界面会被破坏,而且这种破坏当时看不出来,等可靠性测试才暴露。
第三笔是厚件,这笔账和固化速度直接挂钩。灌封体积越大、胶层越深,热量传进去越慢,深层固化比表层慢得多。表面摸着不粘手,不代表里面已经到位。用手摸、用眼看,是室温固化常犯的判断错误。
配比精度和混合管,比选型更容易出事
室温固化体系里,聚氨酯占了主力,而聚氨酯的配比跨度很大:100:14、5:1、1:1 都在用。这里其实有个容易被忽略的算术。
100:14 意味着主剂 100 份配 14 份固化剂。固化剂称多了 2 克,相对误差是 14%,反应速度和交联密度都会偏;1:1 的体系同样错 2 克,误差只有百分之几。小比例组份的称量精度,直接决定这批胶固化后的性能。
手工配胶的现场,这一条比选哪支胶更要紧。要么用带计量功能的点胶设备,要么把称量单独设成一道有复核的工序。
混合管也要跟着配比走,这一步经常在备料时被省掉。不同配比对应不同的混合管芯,用错会出现混合不均——表现出来是局部发粘、局部发脆,或者同一批产品里一部分固化好了、一部分没到位。判断时容易归到"材料有问题",实际是耗材没配对。
还有一条:室温固化体系的适用期通常比加热体系更宽,但不是无限。一次配太多、打了一半停下来,混合管里的胶会先固化堵住,换管要停机。单次配胶量按当班用量算,别图省事一次配完。
怎么验证,别只信 TDS 上的固化条件
"室温固化"这四个字在 TDS 上只占一格,落到你的车间能不能用,得自己测。
上海铭诚锦的 M·Lab 实验室按 8 类设备配置:智能烘箱、点胶机、UV 固化灯、Plasma 设备、DSC(差示扫描量热仪)、拉力测试机、粗糙度测试仪、高倍镜。对应到这篇的问题,能用上的是三件事。
一是同批样件分组对比。 同一支胶、同一批基材,一组放室温、一组进烘箱,到时间点各取一件剖开看断面,比的是深层固化和界面状态,不是表面。
二是 DSC 看反应程度。 室温放够时间以后,取一点样做 DSC,看还有没有残余反应放热峰。有峰说明没走完,峰小说明转化率够了。这一条比"摸着不粘"可靠得多。
三是把车间温度记下来。 打样时的室温、你车间冬天的实际温度,是两个数。用打样结果推产线节拍之前,先把这两个数对上。
样品这一环,实验室常备 20–30 种常用产品,一般样品在技术方案确定后 5–7 日内提供,特殊产品 4–12 周。这个时间不是随口报的,是按型号有没有现货、要不要调货算出来的;排产期紧的项目,样品这一步要往前挪,别等项目定了再要样。
边界:这些情况这篇不适用
室温固化不是"少一道工序"的省事方案,它有明确的代价区间,下面几种情况要退回去重新想。
灌封体厚、体积大、又要靠灌封层承担结构功能的部位,室温固化能给的转化率和强度往往不够,该上烘箱还是上。所以这不是材料不行,是体系特性。
耐温要求高的部位,别把"室温固化"和"耐高温"混着理解。RE531-(96) 耐 150℃ 是这支型号本身的标称,不是所有室温固化聚氨酯的通行证;RE461-(97) 和 RE602 没有这个标称,就不能按 150℃ 去用。
UV 那条路,光路不通的结构直接排除,不用进比较。
另外几条边界照旧:高导热型号(≥4 W/mK)与非硅体系要确认和接触材料的相容性以及施工方式;食品接触、建筑结构胶、半导体前道晶圆制造不在服务范围;医疗领域只做部件粘接与组装。这些不因为产线条件变化而变化。
下单前先做这五件事
- 量车间温度。冬夏各记一次,按低温那个数算,别用办公室的温度代替车间。
- 算清在制品。单班产量 × 固化占用班次,得出需要多少架子和多少平方流转场地。
- 确认灌封体积和胶层深处的厚度。厚度决定室温固化能不能走完,这一条定不下来,后面都是猜。
- 判断光路。有透明件、薄层、开放结构,UV 才有位置;否则直接划掉。
- 分组打样。同一批基材、室温与加热两组,剖切看断面,DSC 看残余反应。
五件事做完,通常就剩一个型号。选型不是比参数表,是把这五个条件对上去。
相关内容
- 电子灌封胶怎么选:材质、固化条件、导热与阻燃的判断顺序
- 灌封胶选环氧还是聚氨酯:硬度、耐温、抗振与固化条件对照
- 导热灌封胶怎么挑:0.73 到 4.0 W/mK 四档场景对照
常见问题
相关内容
- 电子灌封胶怎么选:材质、固化条件、导热与阻燃的判断顺序
- 灌封胶选环氧还是聚氨酯:硬度、耐温、抗振与固化条件对照
- 导热灌封胶怎么挑:0.73 到 4.0 W/mK 四档场景对照
室温固化到底要多久?
取决于车间温度、灌封体积和配比精度,不同型号也不一样,没有一个能套用的天数。可行的做法是按 TDS 给出的条件在你自己的温度下打样实测,用剖切和 DSC 确认到不到位,别按"摸着不粘"判断。
冬天车间冷,能不能用热风枪或取暖器辅助?
可以辅助升温,但要整片均匀,不要局部吹。局部受热会让同一件产品不同位置固化速度不一样,产生内应力,比慢慢固化更容易开裂。有条件上一台小烘箱,比到处补热风稳。
没有烘箱就一定要换成聚氨酯吗?
灌封用途里,室温固化的型号确实集中在聚氨酯,环氧灌封胶那几支都要加热。但如果你的部位是薄层、透明、光路可达,UV 固化的有机硅体系也是一条路,不一定非聚氨酯。
室温固化的强度和耐温够不够用?
看具体型号和具体部位,不能按体系一概而论。RE531-(96) 的 Shore D 53、150℃、UL94 V-0、0.73 W/mK 是这支胶的指标;换一支室温固化聚氨酯,这些数就不成立了。强度够不够,还得放到你的器件结构、灌封体积和实际工况里验证。