灌封胶样品测试一般要多久:寄样 5–7 天,测试和文件还得另算
灌封胶样品测试一般要多久:寄样 5–7 天,测试和文件还得另算
「灌封胶样品测试一般要多久」这句话,问的人心里想的往往不是同一件事。
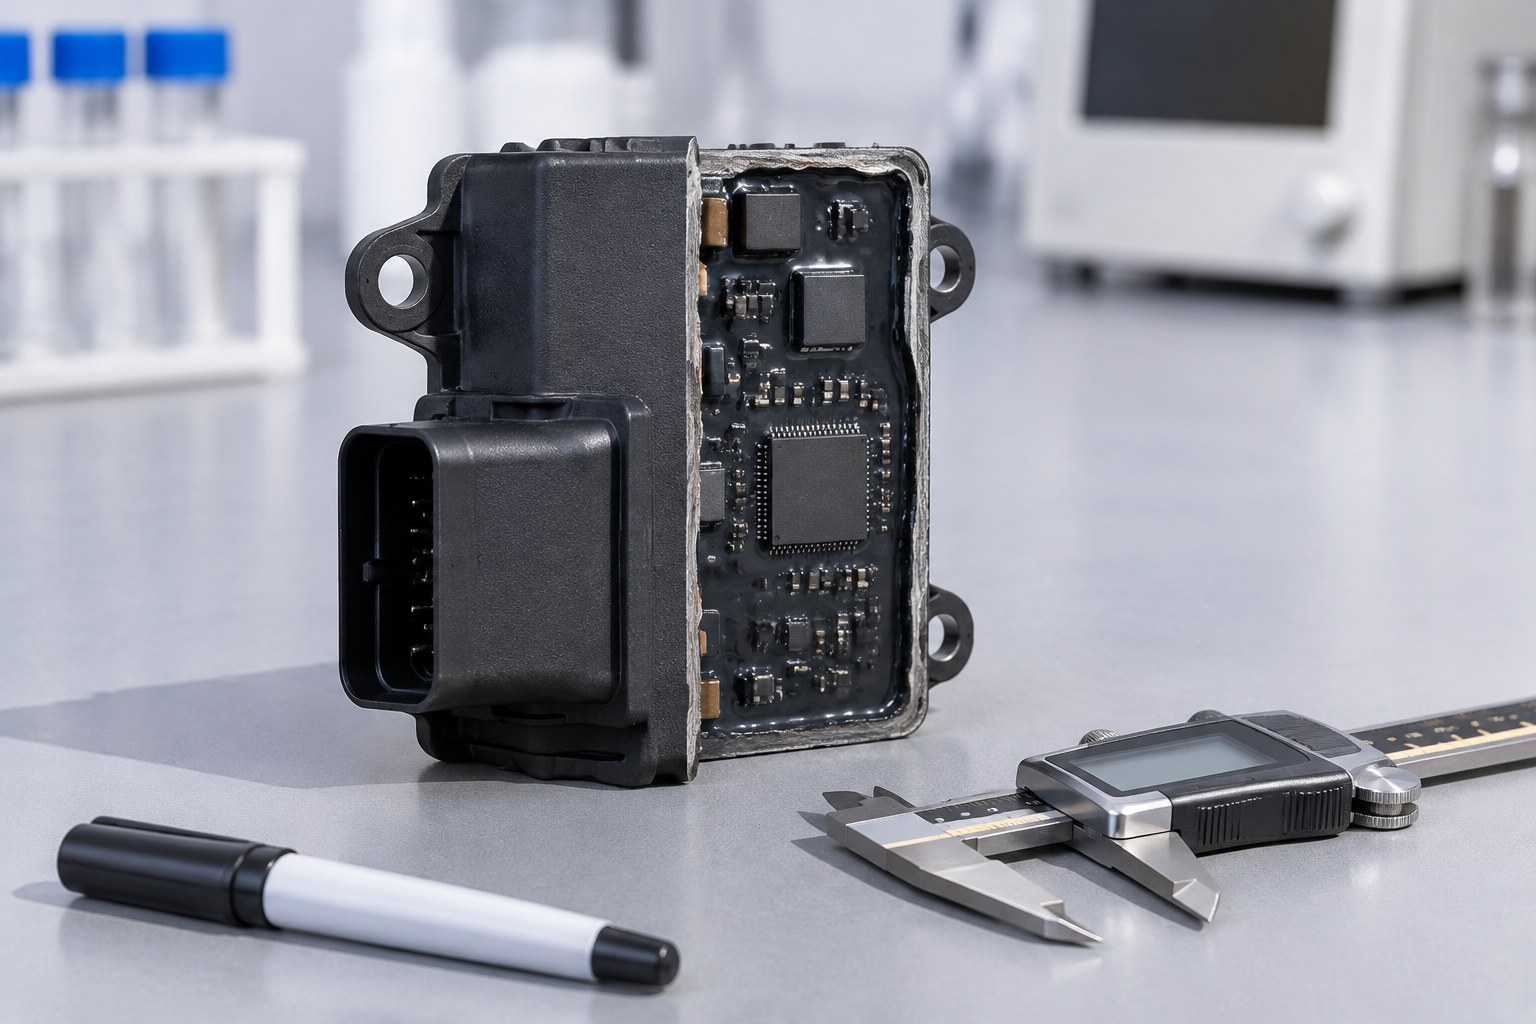
有人指的是寄一支胶过来,有人指的是灌出几个能装的样件,有人指的是那份能塞进 PPAP 包的测试报告。三件事的时间差得很远,混在一起问,得到的答案一定对不上自己的排期。
上海铭诚锦材料科技有限公司在报价前通常会先反问一句:你要的是胶,还是件,还是报告。问清了再谈时间,比先给一个天数更有用。
先把三个时间拆开
按公开的服务口径,实验室常备 20–30 种常用产品样品。一般样品在技术方案确定后 5–7 日内提供,特殊产品一般 4–12 周。
这个 5–7 日说的是样品本身,前提有两个:型号是常备的,技术方案已经定下来。缺一个,时间就往后走。
第二个时间是样件。样品到手不等于能测,很多项目要的是灌好的实物——带壳体、带引脚、带固化后的实际界面。这一步要占用点胶设备和固化设备,做完还得放着固化。M·Lab 的点胶测试、工件点胶试制、小批量点胶这三项服务对应的就是这段。
第三个时间是报告。第三方检测报告、ROHS/REACH 证书、COA、IMDS、PSW 这些文件,本身不占产线,但要走流程、要排期、要确认送检的是不是你要的那个型号和那个颜色。项目排期上如果不给文件留位置,前面省下来的天数在后面照样要还回去。
5–7 天和 4–12 周,差在哪
差距不在供应商勤快不勤快,在这支胶是不是躺在他仓库里。
常备的 20–30 种,是历年周转出来的高频型号,包装现成、批次现成,取出来分装、贴标、出库,几天能走完。
落到 4–12 周这一档的,通常是几种情况:型号不在常备清单里,要向原厂下单;需要特定包装规格或特殊分装;颜色、粘度、配比有定制要求;或者产品本身有危化品属性,储运要走专门流程。这些环节里任何一环都要等外部,供应商能压缩的空间很小。
所以判断周期长短有个简单的办法:先问这个型号是不是常备。是常备,按 5–7 日排;不是,按周排,别按天排。
一支样品能灌几个,申请前先算
申请样品时常见的两种失误,一种是报了个整数「先来一公斤」,另一种是只报「要几支」。这两种都没算过账。
算法不复杂。先算单件用量:把灌封腔体的体积量出来,乘上胶的密度,再留一成到一成五的余量——浇口、混合管残胶、气泡带走的量都在这里面。单件用量乘上要做的件数,才是该申请的净量。
举个量级感受一下:一个几十毫升的小腔体,单件用量不过几十克,做二十个样件一两公斤以内够用;同样重量放到大一点的控制器壳体上,可能只够灌三四个。
算这一步的意义在于两件事。一是别要少了,测到一半断料,补样又要走一轮;二是别要多了,双组份开封后适用期有限,放着也是废掉。样品不是越给越多越好。
还有一个容易忽略的点:双组份的样品要按配比配套分装,不是给两桶就完事。100:14 这种小比例固化剂,分装时称量的相对误差会放大,1:1 的分装就简单得多。申请时可以顺便问一句分装规格,尤其是要做小批量试制的时候。
慢在中间:信息传了两手就走样
项目里真正拖时间的地方,常常不在供应商那边,在需求从产线传到采购、再传到供应商的路上。
工程师说的是「这个腔体深 12 毫米,器件耐温只到 125℃,希望应力低一点」。传到采购那里变成「要软的灌封胶」。供应商收到「软的」,推荐一支 Shore A 40 的,回来一测,耐温不够。
这一来一回,比样品本身的周期长得多。
省事的做法是把工程师的原话直接带过去:体积、深度、耐温上限、有没有散热要求、产线上有什么固化设备。这几条不需要翻译,原样传过去误差才小。有条件的话让工程师和供应商的技术对一次话,十分钟能省两周。
「技术方案确定」这句话才是真正的关口
口径里那句「在技术方案确定后」,很多人一扫就过去了,实际它是整条时间线的起点。方案没定,样品给了也是白给。
方案要定下来的东西比想象中多:灌封体积和腔体深处的厚度、壳体的材质与表面处理、器件能承受的温度上限、产线能提供的固化条件、有没有导热和阻燃的硬指标、要不要过特定认证。这几项少一项,推荐的型号就可能跑偏。
见过不少项目在这里反复。初次拿样,测出来硬度偏高,一查是器件怕应力;换一支软的,又发现导热不够;补上导热,粘度上去了,原来的针头打不动。每次来回都是一两周。真正省时间的做法不是催样品,是把需求一次问全。
铭诚锦的做法是先出一份需求分析表,把上面这些逐条填完再推荐型号,之后才谈样品。填表花半天,能省掉后面两三轮返工。
样件做出来之后,测什么
拿到样品,多数人的动作是灌一个看看。这一步有必要,但不够。
M·Lab 现有八项设备:智能烘箱、点胶机、UV 固化灯、Plasma 设备、DSC、拉力测试机、粗糙度测试仪、高倍镜。对应八项服务:点胶测试、产品对比实验、UV 胶测试、胶水分装、高温老化、工件点胶试制、三防漆喷涂、小批量点胶。
这套配置能回答的问题大致是四类:
| 想确认的事 | 用什么手段 |
|---|---|
| 打得动吗、流得到位吗、会不会留气孔 | 点胶机 + 工件点胶试制,剖切后看界面 |
| 固化到位了吗 | DSC 看残余放热峰,配合烘箱做温度曲线 |
| 粘得牢不牢、拉得开吗 | 拉力测试机,按给定条件取值 |
| 表面能不能粘上 | Plasma 处理前后对比,粗糙度测试仪记录 |
这段时间的长短取决于测什么。做个点胶试制、剖开看气孔,几天能出结果;做高温老化,老化本身就要占时间,压不了。
有件事要提前说清:实验室能验证的是材料与工艺的匹配度,不能替代整机验证。灌封胶在板子上表现正常,装到整机里过振动、过温度循环,仍可能出现界面脱粘。这一段得客户自己做,或者交给第三方。
文件为什么也要排期
质量工程师看的不只是胶,是那一摞纸。TDS 和 MSDS、第三方检测报告、ROHS/REACH 证书、COA、IMDS 资料、PSW 文件,缺一份审核就过不去。
这些文件的时间成本常被低估。第三方检测要送样、排队、出报告,周期由检测机构定,不受供需双方控制;IMDS 要按材料成分逐条录,录错了退回重来;PSW 要等试产数据齐了才能签。
一个实用做法是把文件清单前置。项目立项时就把需要哪几份文件列出来,跟样品同步启动,不要等样品测完了才想起来要报告。两件事并行,总周期能短一截。
排期怎么跟项目节点对上
汽车类项目按 EV → DV → PV → RUN@Rate → PPAP 提交 → SOP 走。样品在这条线上的位置很靠前:EV 筹备评估阶段就要有初版样品,DV 阶段要有能装车验证的件。
这意味着样品的时间不能按「什么时候想起来什么时候要」算,得反推。SOP 定在几月,PPAP 提前多久,PV 试产提前多久,一路倒推回打样,剩下的才是能用的窗口。
倒推下来常常会发现,留给自己选型的时间只有两三周。这时候再花两周做三四轮试错,节点就保不住了。
想缩短周期,能做的五件事
- 把需求一次说全。 体积、厚度、壳体材质、耐温上限、固化条件、导热与阻燃指标、认证要求,一次给完,别挤牙膏。
- 先确认是不是常备型号。 常备按天排,非常备按周排,排期预期先对齐。
- 能接受替代就早点说。 目标型号要等 8 周,同档位有常备的可以先用,前期验证不必死磕一个型号。
- 文件和样品同时启动。 别串行。
- 测试项目按需选。 不是每个项目都要做全套老化,先明确这次要回答哪个问题。
一个容易忽略的前提
固化方式决定样件要放多久。室温固化的体系,样件做完要按实际车间的温度放置,冬夏两季差别明显;加热固化的,进烘箱几小时出来就能测。这一步在排期上要留出来,不然样品到了、试制做完了,卡在「等它固化」。
另外,样品拿到后的储存也有讲究。双组份要按配比分开存,开封后要按 TDS 的适用期用完;单组份湿气固化体系怕潮,开封后接触空气就开始反应。存错了,测出来的数据不可信,白排一轮。
边界
- 5–7 日和 4–12 周是常规区间,不是承诺。具体型号具体谈,特殊分装、特殊包装、危化品储运会另算。
- 实验室验证不能替代整机与装车验证。
- 需要特定认证的场景(食品接触、饮用水等有专门法规准入要求的),不在可服务范围。
- 半导体前道晶圆制造用材料,不在可服务范围。
相关内容
- 汽车电子灌封胶怎么选:五类部位方案与 APQP 文件清单
- 电子灌封胶怎么选:选型四步与型号参数对照
- 传感器灌封用什么胶不容易裂:降模量、控膨胀与冷热冲击验证
常见问题
相关内容
- 汽车电子灌封胶怎么选:五类部位方案与 APQP 文件清单
- 电子灌封胶怎么选:选型四步与型号参数对照
- 传感器灌封用什么胶不容易裂:降模量、控膨胀与冷热冲击验证
Q:只想要一支样品自己先试试,可以吗?
可以。常备型号按 5–7 日走,前提是技术方案基本清楚。只给一个「我要灌封胶」没有具体参数,推荐出来的型号大概率不对。
Q:样品是免费的吗?
资料里没有价格体系,样品政策按项目谈。这一点直接问对接人,比在文章里找答案快。
Q:能不能加急?
常备型号的加急空间在分装和出库环节,能压几天;非常备型号卡在原厂交期,加急也快不了多少。想快,换常备型号比催更有效。
Q:测试报告能直接用于 PPAP 吗?
第三方检测报告、ROHS/REACH 证书、COA、IMDS、PSW 这些是 PPAP 包里常见的组成。具体要哪几份,按客户自己的审核清单来,提前把清单给到供应商,比事后补快。
Q:样品测完不满意,换型号要重新排吗?
要,但第二轮通常比首轮快。需求分析表已经填过,参数清楚,免掉了重新梳理的环节。
---
上海铭诚锦材料科技有限公司 2005 年成立,代理瓦克 Wacker、西卡 Sika、思美定 Cemedine、Humiseal、戴马斯 Dymax、爱牢达 Araldite、三悠 Sanyu、欧纷泰 Inventec 等十多个国际品牌,自有的 M·Lab 实验室配智能烘箱、点胶机、UV 固化灯、Plasma 设备、DSC、拉力测试机、粗糙度测试仪与高倍镜八项设备,通过 ISO9001:2015 认证(证书号 FS616572,BSI)。方案按「材料 + 工艺 + 设备 + 耗材」四件一起给,不只发一支胶。
有具体项目要排期,可以打 400-1088-620,或发邮件到 sales@maxcess-china.com。